


Usinage CNC Suisse
Longueur maximale jusqu'à 300 mm
Tolérance ±0,0127 mm (±0,0005")
Finition de surface Ra 0,4 μm
Rapport L/D jusqu'à 30:1
Prototype jusqu'à 100 000+ pièces
Qu'est-ce que l'usinage CNC suisse ?
Usinage CNC suisse(également connu sous le nomTournage à type suisse-, Usinage de vis suisse, oupoupée coulissante-tournante) est un processus de tournage-de haute précision construit autour d'une caractéristique mécanique déterminante : undouille de guidage positionnée à quelques millimètres seulement de l'outil de coupe.
Contrairement à un tour CNC conventionnel - où la pièce est serrée dans un mandrin et l'outil se déplace vers la pièce -, une machine suisse maintient la barre stationnaire au point de contact de l'outil. Lela poupée coulisse axialementle long de l'axe Z-, en faisant passer la barre à travers la bague de guidage de sorte que seuls quelques millimètres de matière non supportée dépassent de la bague. L'outil de coupe engage toujours un matériau entièrement supporté.

Ce choix de conception unique produit trois conséquences qu’aucun tour standard ne peut reproduire :
Déflexion éliminée.Les pièces longues et minces qui fouetteraient et battraient sur un tour conventionnel restent rigides car elles sont soutenues juste à côté de la coupe.
Tolérances resserrées de 5 à 10×.Étant donné que la pièce ne peut pas fléchir, les machines suisses tiennent généralement ±0,0005" (±0,0127 mm) sur les séries de production et ±0,0002" (±0,0051 mm) sur les éléments critiques.
Contre--broche + outillage dynamique.Une fois la coupe terminée, la pièce est transférée vers une sous-broche secondaire-pour l'usinage de l'arrière, tandis que les tourelles à outils-vivants effectuent le fraisage, le rainurage et le perçage sans deuxième configuration.
Pourquoi choisir l'usinage CNC suisse ?
L'usinage suisse ne remplace pas le tournage conventionnel - c'est unprocessus spécialisé pour une catégorie spécifique de pièces. Si votre pièce est de petit diamètre, longue, à tolérance serrée ou nécessite des caractéristiques excentrées, Swiss surpassera les performances de tournage standard en termes de qualité, de coût et de délai de livraison.
Diamètre inférieur à-38 mm avec tolérances inférieures au millimètre
La bague de guidage maintient la barre à quelques millimètres de la fraise, de sorte que même les broches de Ø1,5 mm peuvent tenir ±0,0005" sans erreur induite par la déviation-.
Rapports longueur-/-diamètre élevés
(Jusqu'à 30:1)
Les pièces longues et fines - vis à os, sondes de capteur, aiguilles à fluide - qui fouetteraient sur un tour conventionnel restent stables car la douille supporte la coupe.
Outillage dynamique multi--axes
en une seule configuration
Les trous croisés-, les méplats fraisés, les têtes fendues, les douilles hexagonales et les éléments-décentrés sont usinés dans la même configuration que le tournage - sans fixation secondaire.
Bavardage réduit et meilleure finition de surface
Avec la pièce entièrement soutenue, les forces de coupe restent faibles, les vibrations sont minimisées et les états de surface de Ra 0,4 μm sont réalisables lors de l'usinage-.
Production-Efficacité de qualité
L'alimentation en barres est automatique, les-broches secondaires permettent-l'usinage de l'arrière et les temps de cycle se mesurent généralement en secondes à un-chiffre -, idéal pour des séries de 1 000 à 100 000+ pièces.
Polyvalence des matériaux
Les machines suisses coupent tout, du 316L et Ti-6Al-4V au laiton et au cuivre tellure sans changer le processus fondamental.
Spécifications et capacités d'usinage CNC suisse
Nos machines de type suisse-sont configurées pour les applications médicales, de défense et électroniques où la précision ne peut être compromise.
| Spécification | Capacité d'usinage CNC suisse |
| Type d'usinage | Tournage de type suisse-avec poupée mobile, douille de guidage, contre--broche et outillage dynamique multi-axes |
| Diamètre de la barre | Ø0,5 mm – Ø38 mm (0,02" – 1,5") |
| Plage de diamètre typique | Ø1,5 mm – Ø25 mm (point idéal pour la rigidité de la bague de guidage) |
| Longueur d'usinage maximale | Jusqu'à 300 mm par passe axiale (longueurs plus longues via une sous--prise en broche-off) |
| Rapport longueur-/-diamètre | Jusqu'à 30:1 avec support de douille de guidage |
| Tolérance standard | ±0,0127 mm (±0,0005") |
| Tolérance des fonctionnalités critiques | ±0,0051 mm (±0,0002") réalisable |
| Rugosité de surface (telle qu'usinée) | Ra 0,4 μm (16 μin) ; Ra 0,2 μm avec polissage secondaire |
| Haches | 5 à 13 axes selon la machine : X, Y, Z, plus axe C-, axe C-de la sous-broche-et rotation de l'outil en direct- |
| Opérations d'outillage en direct | Fraisage, perçage,-perçage transversal, rainurage, tournage polygonal, moletage, fonctions excentriques |
| Capacité de la-broche secondaire | Usinage arrière, finition complète des pièces, déchargement des pièces |
| Types de fils | Métrique, UNC, UNF, NPT, BSP, BA, filetages personnalisés jusqu'à M0.6 |
| Matériels | Acier inoxydable (303, 304, 316L, 17-4 PH, 15-5 PH), Titane (Gr2, Gr5/Ti-6Al-4V, Gr23/ELI), Laiton (C36000, C26000), Cuivre (C11000, C14500), Aluminium (6061, 7075), Alliages exotiques (Inconel, Monel) |
| Taille minimale des fonctionnalités | Trous Ø0,3 mm, filetages M0,6, fentes 0,2 mm (dépendant de la géométrie-) |
| Inspection | MMT, comparateur optique, micromètre laser, jauges à broches, jauges à filetage, testeur de rugosité de surface |
| Formats CAO | STEP, STP, IGES, X_T, SLDPRT, Parasolid, DWG, DXF, PDF |
| Volume de production | Prototype (5 à 50 pièces), faible-volume (50 à 1 000 pièces), production (1 000 à 100,000+ pièces) |
| Certifications | ISO 9001, certifications matériaux (MTC), rapports d'inspection CMM, FAI sur demande |
Les tolérances réellement réalisables, l'état de surface, la taille minimale des caractéristiques et les dimensions maximales des pièces dépendent de la qualité du matériau, de la géométrie de la pièce, de la sélection de l'outillage et des exigences du dessin.
CNC suisse contre tournage CNC contre. 5-usinage sur axes
Choisir le mauvais processus est l'erreur la plus coûteuse que vous puissiez commettre sur un projet CNC de précision -, cela détermine le temps de cycle, le coût de l'outillage et le taux de rebut. Utilisez la comparaison ci-dessous pour identifier le processus adapté à la géométrie de votre pièce.

| Facteur | Usinage CNC Suisse | Tournage CNC | Usinage CNC 5 axes |
|---|---|---|---|
| Diamètre typique de la pièce | Ø0,5 – Ø38mm | Ø3 – Ø300mm | N/A (parties prismatiques) |
| Capacité du rapport L/D | Jusqu'à 30:1 avec douille de guidage | Jusqu'à 4:1 sans support spécial | N/A |
| Tolérance standard | ±0,0127 mm (±0,0005") | ±0,01 mm | ±0,02 mm typique, ±0,005 mm positionnement |
| Finition de surface (telle qu'usinée) | Ra 0,4 μm | Ra 0,8 μm | Ra 0,8 μm |
| Tenue de travail | Douille de guidage + pince (avance-barre) | Mandrin (3 mors, 4 mors, mandrin à pince) | Table aspirante, luminaire ou étau |
| Fonctionnalités décentrées- | Trous transversaux, plats, fentes, hexagonaux via un outillage sous tension | Le nombre limité de - nécessite généralement une deuxième configuration | Excellent contournage complet sur 5 axes - |
| Nombre de configurations | Un (outillage dynamique + sous-broche) | Un tournant, multiple pour le secondaire | Un pour les pièces complètes à 5 côtés |
| Idéal pour | Micro-broches, vis à os, connecteurs, raccords fluidiques, sondes de capteur | Arbres, bagues, raccords, grandes brides | Carters, roues, collecteurs, contours complexes |
| Force du volume de production | Petites pièces-en grand volume | Du prototype à la production | Prototype jusqu'au milieu-volume |
| Point idéal du matériau | Titane, 316L, laiton, PEEK, cuivre | Large gamme comprenant de grandes barres | Aluminium, acier inoxydable, titane, plastiques |
Quel processus convient le mieux à votre part ?
Choisissez la CNC suisse →Petit diamètre (< Ø38 mm), high L/D ratio (>4:1), une précision extrême (±0,0005" ou plus), des caractéristiques excentrées-ou des séries-en grand volume de petites pièces cylindriques.
Choisissez le tournage CNC→ Larger diameters (>Ø38 mm), cylindres courts, tournage de prototypes sans exigences de précision, ou pièces nécessitant des mandrins de taille supérieure à Ø38 mm.
Choisissez l'usinage 5 axes →Pièces prismatiques avec des contours 3D complexes, des caractéristiques multifaces, des cavités profondes ou des composants structurels aérospatiaux.
Besoin de fraisage + tournage suisse en une seule pièce ?Voir notreTournage CNC-Pièces usinées en fraisageservice.
Besoin de pièces plates et prismatiques ?Voir notrePièces fraisées CNCservice.
Matériaux que nous usinons sur CNC suisse

Acier inoxydable
303 · 304 · 316L · 316L VM · 17-4 PH · 15-5 PH
Instruments médicaux, broches chirurgicales, raccords fluidiques, boîtiers de capteurs, tiges de valves

Titane
Grade 2 (CP-Ti) · Grade 5 (Ti-6Al-4V) · Grade 9 · Grade 23 (Ti-6Al-4V ELI)
Vis à os, implants dentaires, composants rachidiens, fixations aérospatiales, matériel de défense

Laiton et bronze
C36000 (usinage libre-) · C26000 · C46400 (laiton naval) · C14500 (cuivre tellure)
Connecteurs électroniques, contacts, bornes, raccords fluides, quincaillerie décorative

Cuivre
C11000 (ETP) · C10100 (OFE) · C10200 (OFHC) · C12200 (DHP)
Contacts électriques, composants RF, conducteurs thermiques, pièces semi-conductrices

Aluminium
6061-T6 · 7075-T6 · 2024-T3 · 5052
Broches aérospatiales légères, boîtiers électroniques, composants de capteurs

Alliages exotiques
Inconel 625 · Inconel 718 · Monel 400 · MP35N · L605
Fixations aérospatiales, matériel de défense, traitement chimique, outillage de fond
Pièces communes que nous usinons sur CNC suisse
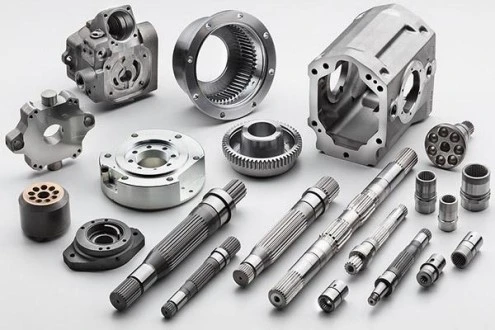
Vous trouverez ci-dessous les types de pièces représentatives que nous utilisons régulièrement. Chacun combine de petites fonctionnalités, des tolérances serrées et des volumes de production qui justifient une configuration de type suisse-.


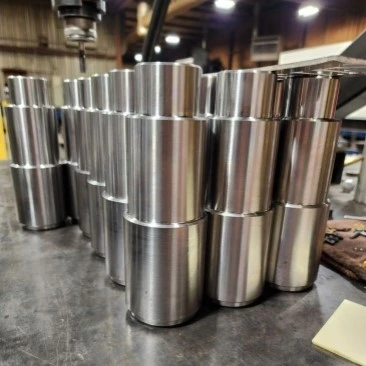
| Type de pièce | Taille typique | Matériaux courants | Industries typiques |
|---|---|---|---|
| Vis à os et broches orthopédiques | Ø1,5 – 6 mm × 10 – 100 mm | Ti-6Al-4V ELI, 316L VM | Implants médicaux, traumatologie, colonne vertébrale, dentaire |
| Broches et sondes de capteur | Ø1 – 10 mm × 5 – 80 mm | Acier inoxydable 316L, carbure de tungstène, titane | Capteurs industriels, instrumentation aérospatiale, diagnostic médical |
| Connecteurs et contacts électroniques | Ø2 – 15 mm × 5 – 60 mm | Laiton C36000, cuivre tellure C14500, cuivre béryllium | Electronique, RF, semi-conducteurs, télécommunications |
| Composants de montre et d'instrument | Ø0,5 – 5 mm × 1 – 30 mm | Acier inoxydable 316L, laiton, acier trempé | Horlogerie, instruments de précision, ensembles optiques |
| Raccords pour systèmes fluidiques | Ø3 – 25 mm × 10 – 100 mm | Acier inoxydable 303/316, laiton, PEEK | Fluidique médicale, instruments de laboratoire, équipements analytiques |
| Goupilles et attaches aérospatiales | Ø1 – 15 mm × 5 – 150 mm | Ti-6Al-4V, 17-4 PH, A286, Inconel 718 | Structures aérospatiales, trains d'atterrissage, défense |
| Arbres et bagues miniatures | Ø1 – 30 mm × 5 – 200 mm | Acier trempé, 440C, 316L | Moteurs, boîtes de vitesses, instruments, pompes à fluide |
| Composants micro-usinés personnalisés | Ø0,5 – 38 mm × 1 – 300 mm | Spécifique à l'application- | Pièces de précision personnalisées intersectorielles- |
Finitions de surface pour pièces usinées en Suisse
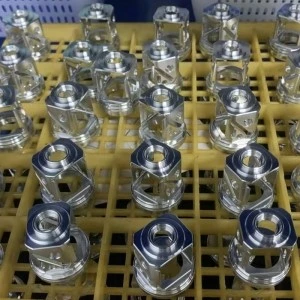
La finition de surface est souvent aussi critique que la tolérance dimensionnelle -, en particulier dans les applications médicales, aérospatiales et de systèmes fluidiques- où l'intégrité de la surface affecte la durée de vie en fatigue, la résistance à la corrosion et la biocompatibilité. Les pièces usinées en Suisse-font généralement l'objet d'une opération de finition secondaire après l'usinage.
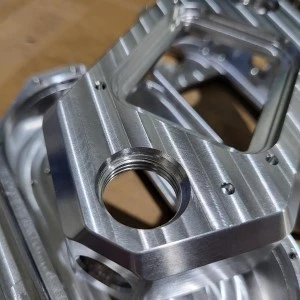
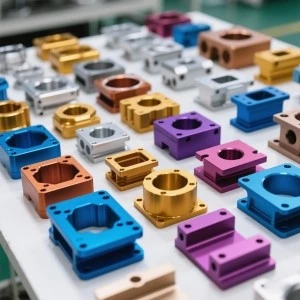




| Finition | Matériaux applicables | Utilisation typique |
|---|---|---|
| Électropolissage | 316L, 17-4 PH, titane, nitinol | Les implants médicaux et les instruments chirurgicaux - éliminent les micro-bavures, améliorent la résistance à la corrosion et réduisent la rugosité de surface de 50 %. |
| Passivation | Acier inoxydable (séries 300 et 400) | Conformité ASTM A967 / AMS 2700 pour les pièces de traitement médical, alimentaire et chimique. |
| Anodisation (Type II / Type III) | Aluminium (6061, 7075, 2024) | Aéronautique et électronique - Type II pour les cosmétiques, Type III (revêtement dur) pour les surfaces d'usure. |
| Oxyde noir | Acier au carbone, acier allié, inoxydable | Défense et outillage - légère résistance à la corrosion, faible réflectivité. |
| Placage autocatalytique au nickel | Acier, inox, laiton, cuivre, aluminium | Une épaisseur uniforme sur les petites pièces de précision - améliore la résistance à l'usure et la soudabilité. |
| Placage Or/Argent | Laiton, cuivre, cuivre-béryllium | Intégrité du signal électronique et protection contre la corrosion sur les contacts du connecteur. |
| Tumbler / Finition Vibratoire | Tous métaux et plastiques | Rupture des bords, élimination des bavures et amélioration cosmétique de la surface sur des pièces en petits lots. |
| Traitement thermique | 17-4 PH, 15-5 PH, 4140, aciers à outils | Conditions H900, H1025, H1150 pour les applications aérospatiales et à haute résistance. Usinage avec pré-traitement thermique- recommandé pour les tolérances serrées. |
Conseils de conception pour l'usinage CNC suisse
Gardez les tolérances critiques raisonnables
Les tolérances standard de ±0,0127 mm (±0,0005") sont courantes sur les machines suisses, mais des tolérances plus strictes inférieures à ±0,0051 mm (±0,0002") augmentent considérablement les coûts et le temps d'inspection. Appliquez des tolérances ultra-serrées uniquement sur les caractéristiques qui les nécessitent réellement - telles que les diamètres d'ajustement à la pression-, les surfaces d'étanchéité ou les caractéristiques d'accouplement - et utilisez des tolérances standard ailleurs.
Respecter les rapports diamètre-sur-longueur
La douille de guidage soutient la coupe, mais la longueur non supportée entre la douille et la fraise reste limitée. Une ligne directrice générale : maintenir L/D en dessous de 30 :1 pour les diamètres supérieurs à Ø5 mm, et en dessous de 20 :1 pour les diamètres inférieurs à Ø2 mm. Les pièces plus minces peuvent nécessiter un outillage spécial ou un support central.
Spécifier des fonctionnalités minimales réalistes
Alors que Swiss peut réaliser des caractéristiques aussi petites que des trous de Ø0,3 mm, des filetages M0,6 et des fentes de 0,2 mm, les micro-caractéristiques font grimper rapidement les coûts en raison d'un outillage spécialisé et d'avances plus lentes. Dans la mesure du possible, augmentez les caractéristiques minimales à Ø0,5 mm+ pour les trous et M1.0+ pour les filetages, sauf si cela est absolument nécessaire.
Utiliser des tailles de filetage standard
Les tailles de filetage standard métriques (M1.0 à M16), UNC (#0 à #12) et UNF sont stockées et usinées. Les filetages personnalisés, les filetages à gauche-et les pas inhabituels nécessitent des outils personnalisés et augmentent les coûts et les délais.
Planifier le dégagement des outils
Les-trous percés en croix, les méplats fraisés et les fentes proches du diamètre extérieur ou de l'épaulement nécessitent un dégagement adéquat pour l'outil motorisé. Prévoyez au moins 1 × le diamètre de l'outil lorsque cela est possible et évitez les trous transversaux - qui se croisent à des angles aigus -, ils sont difficiles à ébavurer et à inspecter.
Choisissez le stock de barres plutôt que les billettes
Les machines suisses alimentent le stock de barres en continu. Chaque fois que la longueur de votre pièce est inférieure à 300 mm, la conception pour l'alimentation en barres est plus efficace que le chargement de billettes individuelles et réduit considérablement les coûts d'installation.
Combiner les opérations lorsque cela est possible
L'outillage dynamique permet le fraisage, le perçage, le rainurage et le tournage en une seule configuration. Combinez les fonctionnalités plutôt que de les diviser en plusieurs pièces - un seul assemblage usiné en Suisse-est moins cher que deux pièces tournées, brasées ou pressées ensemble.
Industries et applications desservies

Aérospatiale et défense
Attaches, épingles, rivets
Boîtiers de capteurs
Composants du train d'atterrissage
Connecteurs avioniques
Raccords hydrauliques

Electronique et Semi-conducteur
Connecteurs RF
Broches de sonde de test
Broches et prises de contact
Fils du capteur
Traversées hermétiques
Instrumentation et optique
Arbres d'instruments optiques
Composants du système laser
Raccords pour instruments d'analyse
Broches et sondes de capteur

Horlogerie & Joaillerie
Épingles de mouvement de montre
Petits engrenages et arbres
Apprêts de bijoux
Quincaillerie décorative
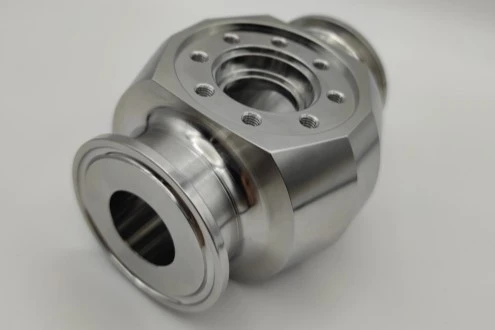
Systèmes de fluides et pompes
Tiges et sièges de soupapes
Raccords collecteurs
Connecteurs barbelés
Arbres et rotors de pompe
Fluidique analytique
Dispositifs médicaux et implants
Vis à os, broches, plaques
Instruments chirurgicaux
Implants et piliers dentaires
Composants du cathéter
Conseils pour les sondes de diagnostic
Contrôle qualité de l'usinage CNC suisse
Les pièces de moins de Ø5 mm avec des tolérances de ±0,0005" ne peuvent pas compter uniquement sur des pieds à coulisse. Notre flux de travail d'inspection combine la mesure optique, la MMT et l'échantillonnage à 100 % sur les dimensions critiques.


| Article d'inspection | Méthode / Équipement |
|---|---|
| Vérification du matériel | PMI (identification positive du matériel) + traçabilité MTC |
| Inspection dimensionnelle (standard) | Jauges à broches, micromètres, pieds à coulisse, comparateur optique |
| Dimensions critiques | Inspection sur MMT (Zeiss / Hexagon) avec une précision de 3 µm |
| Tolérances géométriques (GD&T) | MMT avec alignement complet des données |
| Sujets | Go/No-Go jauges de filetage, mesure optique du filetage |
| Rugosité de la surface | Profilomètre (mesure Ra selon ISO 4287/4288) |
| Inspection visuelle/bavure | Stéréomicroscope 10–30× pour petites pièces |
| Inspection finale | 100 % sur les dimensions critiques ; Échantillonnage AQL sur des éléments non-critiques |
| Rapports d'inspection | Rapport dimensionnel (standard); FAI, CMM et PPAP sur demande |
| Certifications | Conformité ISO 9001, RoHS, REACH sur demande |
Emballage et délai de livraison
Les petites pièces nécessitent une manipulation différente de celle des gros composants usinés. Notre emballage est conçu pour garder les broches de Ø0,5 mm et les composants médicaux délicats propres, séparés et intacts pendant le transport.

Options d'emballage
Barquettes en vrac :Plateaux en plastique anti-statiques avec séparateurs de compartiments pour les petites pièces-de grand volume.
Sacs PE individuels :Chaque pièce est scellée pour respecter la norme de propreté - pour les composants de qualité médicale et alimentaire-.
Barquettes blister/formées sous vide- :Plateaux à cavités personnalisés pour les pièces ayant des exigences d'orientation spécifiques.
Inserts en mousse EPE :Mousse découpée sur mesure à l'intérieur du carton pour les composants délicats ou broyés avec précision.
Cartons d'exportation :Carton ondulé à 5 épaisseurs, étiqueté avec le numéro de pièce, le matériau, le lot et le numéro de bon de commande.
Caisses en bois :Pour les commandes volumineuses ou les pièces d'arbre long-fragiles dépassant 200 mm.
Délai de mise en œuvre
| Type de commande | Délai de livraison typique |
|---|---|
| Prototypes (5 à 50 pièces) | 7 à 10 jours ouvrables |
| Production en faible-volume (50 à 500 pièces) | 10 – 15 jours ouvrables |
| Production (1 000 à 10 000 pièces) | 15 – 25 jours ouvrables |
| Production en grand volume- (10 000+ pièces) | 25 – 35 jours ouvrables |
| Service accéléré | 3 à 5 jours ouvrables (contact pour disponibilité) |
FAQ
Q : Qu'est-ce que l'usinage CNC suisse et en quoi diffère-t-il du tournage CNC standard ?
R : L'usinage CNC suisse utilise une poupée mobile qui alimente la barre à travers une bague de guidage positionnée à quelques millimètres de l'outil de coupe. La douille de guidage soutient la pièce au point de contact de l'outil, éliminant ainsi la déviation qui se produirait sur un tour conventionnel. Cela rend les machines de type suisse-idéales pour les pièces de petit-diamètre (généralement inférieur à Ø38 mm) avec des rapports longueur-sur-diamètre élevés (jusqu'à 30:1) et des tolérances serrées jusqu'à ±0,0127 mm (±0,0005"). Le tournage CNC standard utilise un mandrin pour maintenir la pièce à usiner et convient mieux aux pièces de plus grand diamètre et plus courtes.
Q : Quelle plage de diamètres Swiss CNC peut-elle usiner ?
R : Les machines CNC suisses traitent généralement des barres allant de Ø0,5 mm à Ø38 mm (1,5 pouces). Le point idéal est de Ø1,5 à 25 mm, où la bague de guidage offre un avantage de rigidité maximal. Pour les pièces de plus de Ø38 mm, le tournage CNC conventionnel est généralement plus rentable-.
Q : Quelles tolérances l’usinage CNC suisse peut-il atteindre ?
R : Les tolérances standard sur les machines de type suisse-sont de ±0,0127 mm (±0,0005"). Pour les caractéristiques critiques telles que les dimensions des dispositifs médicaux ou les diamètres des broches aérospatiales, des tolérances de ±0,0051 mm (±0,0002") ou plus sont régulièrement respectées. Des finitions de surface de Ra 0,4 μm (16 μin) sont réalisables telles que-usinées, et Ra 0,2 μm avec polissage secondaire.
Q : La Suisse peut-elle usiner du titane de qualité médicale-comme le Ti-6Al-4V ELI ?
R : Oui. La CNC suisse est largement utilisée pour les implants médicaux et les instruments chirurgicaux fabriqués à partir de Ti-6Al-4V ELI (grade 23), de titane commercialement pur (grade 2) et d'acier inoxydable 316L VM. Des tolérances serrées, des finitions de surface fines et des bords sans bavures sont essentiels pour les applications médicales, ce que les machines suisses offrent lorsqu'elles sont correctement fixées et outillées.
Q : Quels formats de fichiers acceptez-vous pour les devis d’usinage CNC en Suisse ?
R : Nous acceptons les modèles 3D aux formats STEP, STP, IGES, X_T, SLDPRT et Parasolid, ainsi que les dessins 2D au format PDF, DWG ou DXF. Pour un meilleur retour DFM sur l'usinage suisse, un modèle 3D plus un dessin 2D avec des tolérances GD&T sont idéaux.
Q : Quelle est la quantité minimale de commande pour l’usinage CNC en Suisse ?
R : Aucun MOQ strict ne s’applique. Les machines suisses sont conçues pour-des volumes élevés, de sorte que le prix unitaire diminue fortement à mesure que la quantité augmente. Des quantités de prototypes de 5 à 50 pièces sont courantes pour les versions de qualification, et des séries de production de 1 000 à 100 000+ pièces sont typiques.
Q : Quel est le délai de livraison pour les pièces usinées CNC en Suisse ?
R : Les prototypes sont généralement expédiés dans les 7 à 10 jours ouvrables après l'approbation du dessin. La production en faible volume-(50 à 500 pièces) nécessite généralement 10 à 15 jours ouvrables. Les séries de production complètes (1 000+ pièces) prennent 15 à 25 jours ouvrés. Un service accéléré en 3 à 5 jours est disponible pour les commandes urgentes-.
Q : Fournissez-vous des rapports d’inspection pour les pièces usinées en Suisse ?
R : Oui. Chaque expédition comprend un rapport d’inspection dimensionnelle. Pour les secteurs médical, aérospatial et autres secteurs réglementés, nous fournissons sur demande des rapports complets d'inspection du premier article (FAI), des certifications de matériaux (MTC) et des rapports d'inspection CMM.
Obtenez un devis CNC suisse en 24 heures
Envoyez-nous votre dessin 2D ou votre modèle 3D, et notre équipe d'ingénierie examinera votre conception pour en vérifier la fabricabilité, recommandera l'outillage et le matériel et vous renverra un devis détaillé dans un délai d'un jour ouvrable.
Téléchargez votre dessin et obtenez un devis
étiquette à chaud: Usinage CNC suisse, Chine fabricants d'usinage CNC suisses, fournisseurs, usine, titane
Une paire de
GratuitUn article
Services de finition de surface CNCVous pourriez aussi aimer


Envoyez demande